HTOL: beschleunigte Lebensdauertests
Teil der Rubrik Zuverlässigkeit. Die Herleitungen stecken in den blauen Kästen „Woher kommt die Gleichung?“ – ein Klick klappt sie auf.
Ein Chip soll im Auto fünfzehn Jahre halten. Bevor er in Serie geht, will der Hersteller wissen, ob das klappt – und zwar in Wochen, nicht in fünfzehn Jahren. Er steckt deshalb ein paar hundert Exemplare in einen Ofen, schaltet sie ein und lässt sie 1000 Stunden bei 125 °C laufen. Das ist der High Temperature Operating Life Test, kurz HTOL, und er steht in fast jedem Qualifikationsbericht.
Die vorigen Artikel dieser Rubrik haben die Mechanismen einzeln behandelt: HCI, NBTI, TDDB und Elektromigration. Hier geht es um die Frage, die danach kommt: Wie weist man nach, dass ein fertiges Produkt lange genug hält? Und was genau beweist ein bestandener Test?
Das Ergebnis vorweg
Der Standardtest nach JEDEC JESD47 und AEC-Q100 sieht so aus:
- 3 Fertigungslose × 77 Stück = 231 Bauteile
- 1000 Stunden bei mindestens 125 °C Sperrschichttemperatur, mit Betriebsspannung, die Schaltung arbeitet
- bestanden bei null Ausfällen
Aus diesem Ergebnis folgt eine Obergrenze für die Ausfallrate im Feld:
mit der Stückzahl \(N\), der Testdauer \(t\), dem Beschleunigungsfaktor \(AF\) und einer Zahl \(\mu\), die nur von der geforderten Sicherheit abhängt: \(\mu = 0{,}92\) für 60 % Konfidenz, \(\mu = 2{,}3\) für 90 %.
Mit Zahlen: Bei Betrieb mit 55 °C und einer Aktivierungsenergie von 0,7 eV ist \(AF \approx 78\). Damit stehen die 231 000 Teststunden für 18 Millionen Feldstunden, und die Obergrenze liegt bei
bzw. 128 FIT bei 90 % Konfidenz. (1 FIT ist ein Ausfall in \(10^9\) Bauteilstunden.)
Die Kernaussage: Ein bestandener HTOL beweist keine Lebensdauer. Er beweist nur, dass die Ausfallrate unter einer Grenze liegt, und diese Grenze ist ziemlich grob. Wer 1 FIT nachweisen will, braucht rund 12 000 Bauteile im Ofen. Deshalb rechnen Hersteller die Zahlen in ihren Zuverlässigkeitsberichten aus allen Tests zusammen, die je mit einer Technologie gelaufen sind.
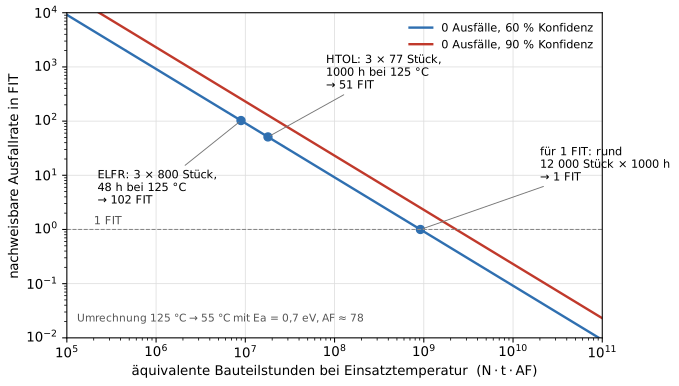
Die Gerade fällt mit der Steigung −1: Zehnmal mehr Bauteilstunden ergeben eine zehnmal kleinere nachweisbare Rate. Abkürzungen gibt es nicht. Man kann nur die Stückzahl, die Dauer oder den Beschleunigungsfaktor erhöhen, und der letzte Hebel hat Grenzen (dazu unten mehr).
Was im Ofen passiert
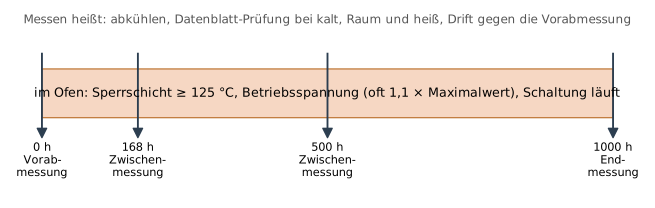
Vorher: Alle Bauteile werden vollständig elektrisch gemessen, wie im Produktionstest. Das ist die Referenz.
Im Ofen: Die Bauteile stecken in Sockeln auf Burn-in-Boards, Leiterplatten aus hochtemperaturfestem Material, die zu Dutzenden in einen Ofen geschoben werden. Sie werden nicht nur mit Spannung versorgt, sondern betrieben: Ein Digital-IC bekommt Taktsignale und Testmuster, damit möglichst viele Transistoren schalten. Ein Gatetreiber treibt eine Last, ein Spannungsregler liefert Strom. Die Spannung liegt oft beim 1,1-fachen der maximalen Betriebsspannung – ein zusätzlicher Beschleuniger für die feldgetriebenen Mechanismen.
Zwischenmessungen bei 168 h (eine Woche) und 500 h: Die Bauteile kommen heraus, kühlen ab und werden wieder vollständig gemessen, bei tiefer, Raum- und hoher Temperatur. Dann zurück in den Ofen. Die Zwischenmessungen zeigen, ob sich ein Parameter langsam bewegt, bevor er die Grenze erreicht.
Ausfall heißt: Ein Parameter liegt außerhalb der Datenblattgrenzen, oder er ist stärker gedriftet als vorher festgelegt (etwa 10 % beim Ruhestrom). Das Ausfallkriterium gehört zu jeder Zuverlässigkeitszahl dazu, wie in der Übersicht schon betont.
Wichtig ist die Sperrschichttemperatur, nicht die Ofentemperatur. Ein Chip, der im Test 0,5 W verbraucht und einen Wärmewiderstand von 50 K/W zur Umgebung hat, liegt 25 K über dem Ofen:
Das beschleunigt den Test zusätzlich um den Faktor 3,3 (bei 0,7 eV), muss aber bekannt sein und in die Rechnung eingehen. Bei Bauteilen mit großem Leckstrom wird es heikel: Der Leckstrom verdoppelt sich etwa alle 10 K, das heizt den Chip weiter auf, und ohne Gegenmaßnahme läuft er thermisch davon. Burn-in-Öfen für große Prozessoren regeln deshalb jede Sockelposition einzeln.
Warum gerade 77 Stück?
Die Zahl sieht willkürlich aus, ist es aber nicht. Sie beantwortet die Frage: Wie viele Teile muss ich ohne Fehler testen, um ziemlich sicher zu sein, dass höchstens 3 % der Produktion schlecht sind?
Woher kommen die 77?
Ansatz. Angenommen, ein Anteil \(p\) aller gefertigten Bauteile ist fehlerhaft. Greift man ein Bauteil zufällig heraus, ist es mit der Wahrscheinlichkeit \(1 - p\) in Ordnung.
Schritt 1: mehrere Bauteile. Zieht man \(n\) Bauteile unabhängig voneinander, multiplizieren sich die Wahrscheinlichkeiten. Dass alle \(n\) in Ordnung sind, hat die Wahrscheinlichkeit
Schritt 2: Zahlen einsetzen. Mit \(p = 3\ \% = 0{,}03\) und \(n = 77\):
Schritt 3: umdrehen. Wenn wirklich 3 % der Bauteile schlecht wären, käme eine fehlerfreie Stichprobe von 77 Stück nur in 10 % der Fälle vor. Beobachtet man sie trotzdem, ist die Annahme „3 % schlecht“ unwahrscheinlich geworden. Man sagt: Mit 90 % Konfidenz liegt der Fehleranteil unter 3 %. In der Qualitätstechnik heißt das LTPD 3 (Lot Tolerance Percent Defective).
Kontrolle für drei Lose: \(3 \times 77 = 231\) Stück und \(p = 1\ \%\): \(0{,}99^{231} = 0{,}098\). Die drei Lose zusammen drücken die Grenze also auf 1 %.
Ein Zusammenhang für später. Für kleine \(p\) gilt \((1-p)^n \approx e^{-pn}\). Die 10-%-Bedingung \(e^{-pn} = 0{,}1\) führt auf \(pn = \ln 10 = 2{,}3\). Genau diese 2,3 tauchen gleich bei der FIT-Rechnung wieder auf.
Drei Lose statt eines großen Loses haben einen zweiten Grund: Sie sollen zeigen, dass der Prozess reproduzierbar ist. Ein einzelnes Los könnte zufällig besonders gut gelaufen sein.
Von null Ausfällen zur FIT-Zahl
Die 77-Stück-Logik sagt etwas über den Anteil schlechter Teile. Für die Ausfallrate im Feld braucht man eine zweite Überlegung: Ausfälle treten zufällig in der Zeit auf, mit einer Rate \(\lambda\).
Woher kommt λ ≤ μ / (N · t · AF)?
Ansatz. Bei konstanter Ausfallrate \(\lambda\) (Mitte der Badewannenkurve) sind Ausfälle seltene, voneinander unabhängige Ereignisse. Solche Ereignisse zählt die Poisson-Verteilung. Ist \(\mu\) die im Mittel erwartete Anzahl, dann ist die Wahrscheinlichkeit für genau null Ereignisse
Schritt 1: Wie viele Ausfälle erwartet man? \(N\) Bauteile laufen je \(t\) Stunden. Jede Teststunde zählt wegen der Beschleunigung wie \(AF\) Feldstunden. Die erwartete Zahl an Ausfällen ist also Rate mal Bauteilstunden:
Schritt 2: die Konfidenz festlegen. Wir suchen das größte \(\lambda\), bei dem null Ausfälle noch „nicht ganz unwahrscheinlich“ sind. Bei 60 % Konfidenz heißt das: \(P(0) = 1 - 0{,}6 = 0{,}4\).
Für 90 %: \(\mu = -\ln 0{,}1 = 2{,}303\) – dieselbe 2,3 wie beim LTPD oben.
Schritt 3: nach λ auflösen. Aus Schritt 1 mit dem \(\mu\) aus Schritt 2:
Zahlenprobe: \(N \cdot t \cdot AF = 231 \cdot 1000\ \text{h} \cdot 77{,}7 = 1{,}79\cdot10^{7}\) h.
Mal \(10^9\) ergibt 51 FIT. Mit 2,303 statt 0,916: 128 FIT.
Wenn doch etwas ausfällt. Bei \(r\) Ausfällen braucht man die Wahrscheinlichkeit für „höchstens \(r\)“, also die Summe \(e^{-\mu}\left(1 + \mu + \frac{\mu^2}{2} + \dots + \frac{\mu^r}{r!}\right)\), und setzt sie gleich $1 - $ Konfidenz. Das löst man numerisch. In Normen steht dafür meist die gleichwertige Schreibweise mit der Chi-Quadrat-Verteilung, \(\mu = \chi^2(\text{CL};\,2r+2)/2\).
| Ausfälle \(r\) | \(\mu\) bei 60 % | \(\mu\) bei 90 % | FIT-Grenze im Beispiel (60 % / 90 %) |
|---|---|---|---|
| 0 | 0,92 | 2,30 | 51 / 128 |
| 1 | 2,02 | 3,89 | 113 / 217 |
| 2 | 3,11 | 5,32 | 173 / 297 |
60 % Konfidenz sind in Zuverlässigkeitsberichten der Halbleiterhersteller Konvention (JEDEC JESD85). Das klingt wenig, und es ist auch wenig: Es ist fast der Mittelwert. Wer eine Zahl aus einem Bericht übernimmt, sollte nachsehen, welche Konfidenz dahintersteht. Bei 90 % wird dieselbe Datenlage um den Faktor 2,5 schlechter.
Der Beschleunigungsfaktor
Die Temperatur beschleunigt thermisch aktivierte Prozesse nach Arrhenius. Das Modell steht in der Übersicht; hier noch einmal Schritt für Schritt mit den HTOL-Zahlen.
Woher kommt AF ≈ 78?
Ansatz. Die Geschwindigkeit eines thermisch aktivierten Prozesses ist proportional zu \(e^{-E_a/k_B T}\): Nur der Bruchteil der Atome oder Ladungsträger, der zufällig mehr als die Aktivierungsenergie \(E_a\) besitzt, kann den Schaden anrichten. Der Beschleunigungsfaktor ist das Verhältnis der Geschwindigkeiten im Test und im Betrieb:
Schritt 1: in Kelvin umrechnen. 55 °C = 328,15 K, 125 °C = 398,15 K.
Schritt 2: die Klammer. \(\frac{1}{328{,}15} - \frac{1}{398{,}15} = 0{,}0030474 - 0{,}0025116 = 0{,}000536\ \text{K}^{-1}\)
Schritt 3: der Vorfaktor. \(E_a / k_B = 0{,}7\ \text{eV} / 8{,}617\cdot10^{-5}\ \text{eV/K} = 8123\ \text{K}\)
Schritt 4: zusammen. \(8123 \cdot 0{,}000536 = 4{,}35\), und \(e^{4{,}35} = 77{,}7\).
Kontrolle: Der Exponent ist dimensionslos (K mal 1/K), und \(AF > 1\), weil der Test heißer ist als der Betrieb. Passt.
Woher kommen die 0,7 eV? Sie sind keine Naturkonstante, sondern eine Konvention (JEDEC JEP122 nennt sie als Standardwert für „unbekannten Mechanismus“). Ein Mischwert aus Oxid-, Metall- und Kontaktmechanismen. Das Problem zeigt die Tabelle:
| \(E_a\) | 0,6 eV | 0,7 eV | 0,8 eV |
|---|---|---|---|
| \(AF\) (125 °C → 55 °C) | 42 | 78 | 145 |
| FIT-Grenze aus 231 × 1000 h (60 %) | 95 | 51 | 27 |
0,1 eV Unterschied verändern das Ergebnis fast um den Faktor 2. Eine FIT-Zahl ist also nur so gut wie die angenommene Aktivierungsenergie, und die wird in Berichten gerne optimistisch gewählt.
Spannung als zweiter Beschleuniger. Die erhöhte Testspannung beschleunigt Oxidmechanismen wie TDDB zusätzlich. Der Gesamtfaktor ist dann das Produkt \(AF = AF_T \cdot AF_U\). Für \(AF_U\) braucht man aber ein Modell des Mechanismus, und welches das richtige ist, ist beim TDDB selbst umstritten. Viele Hersteller setzen vorsichtshalber \(AF_U = 1\).
Missionsprofil: wie viel Test braucht ein Produkt?
Ein Steuergerät läuft nicht immer bei 55 °C. Es steht im Winter kalt in der Garage, fährt meistens warm und steht manchmal im Stau in der Sonne. Die Automobilindustrie beschreibt das mit einem Missionsprofil: wie viele Stunden bei welcher Sperrschichttemperatur.
Ein vereinfachtes Beispiel für 12 000 Betriebsstunden (15 Jahre Auto):
| Anteil | Stunden | \(T_j\) | \(AF\) bis 125 °C | entspricht Teststunden bei 125 °C |
|---|---|---|---|---|
| 50 % | 6000 | 40 °C | 254 | 24 |
| 40 % | 4800 | 85 °C | 9,8 | 492 |
| 10 % | 1200 | 125 °C | 1 | 1200 |
| Summe | 1716 h |
Woher kommt die Summe Σ tᵢ / AFᵢ?
Ansatz. Der Schaden wächst mit der Reaktionsgeschwindigkeit \(k(T)\) und der Zeit. In jedem Abschnitt des Profils entsteht der Schaden \(k(T_i) \cdot t_i\), insgesamt also
Schritt 1: gleicher Schaden im Test. Der Test bei \(T_\text{Test}\) soll denselben Schaden erzeugen: \(k(T_\text{Test}) \cdot t_\text{Test} = D\).
Schritt 2: auflösen.
denn \(k(T_\text{Test}) / k(T_i)\) ist genau der Beschleunigungsfaktor \(AF_i\) von \(T_i\) auf die Testtemperatur.
Zahlenprobe für die mittlere Zeile: \(AF\) von 85 °C auf 125 °C ist \(\exp[8123 \cdot (1/358{,}15 - 1/398{,}15)] = \exp(2{,}28) = 9{,}8\), und \(4800 / 9{,}8 = 492\) h.
Das Ergebnis überrascht: Die 1000 Standardstunden reichen nicht. Und die 1200 heißen Stunden tragen 70 % der Summe, obwohl sie nur 10 % der Betriebszeit sind. Die heißesten Stunden bestimmen die Lebensdauer. Die 6000 kühlen Stunden tragen fast nichts bei.
Der Ausweg: heißer testen. Bei 150 °C schrumpft die Summe auf 514 h, und 1000 h bei 150 °C decken das Profil doppelt ab. Genau deshalb verlangt AEC-Q100 für die höchste Temperaturklasse (Grade 0, bis 150 °C Umgebung) einen schärferen HTOL als für Grade 1 (bis 125 °C). Dieses Vorgehen, Testbedingungen aus dem Einsatzprofil abzuleiten statt eine Norm abzuhaken, heißt Robustness Validation (ZVEI) oder wissensbasierte Qualifikation (JEDEC JESD94).
Die Testfamilie
HTOL ist der bekannteste Test, aber nicht der einzige. Jeder Test zielt auf eine andere Belastung. Typische Bedingungen (die genauen Werte hängen von Norm und Temperaturklasse ab):
| Test | Belastung | typische Bedingung | zielt auf |
|---|---|---|---|
| HTOL | Temperatur + Betrieb | 1000 h, \(T_j\) ≥ 125 °C, \(U_{max}\) | Oxid, Metall, alles im Betrieb |
| ELFR / Burn-in | kurz, viele Teile | 3 × 800 Stück, 48 h, 125 °C | Frühausfälle |
| HTRB | Sperrspannung, heiß | 1000 h, \(T_{j,max}\), 80–100 % \(U_{DS,max}\) | Randabschluss, Passivierung (Leistungshalbleiter) |
| HTGB | Gatespannung, heiß | 1000 h, \(T_{j,max}\), \(U_{GS,max}\), beide Polaritäten | Gateoxid, Schwellspannungsdrift |
| THB / H3TRB | Feuchte + Spannung | 85 °C, 85 % rF, 1000 h | Korrosion, Ionenwanderung |
| HAST | Feuchte unter Druck | 130 °C, 85 % rF, 96 h | wie THB, schneller |
| TC | Temperaturwechsel | −55 … +150 °C, 1000 Zyklen | Gehäuse, Bonddraht, Lot, Chipriss |
| PC (Power Cycling) | Lastwechsel, Eigenerwärmung | \(\Delta T_j\) 60–100 K, 10⁴–10⁶ Zyklen | Bonddraht-Abheben, Lotermüdung |
| HTSL | Lagerung, ohne Spannung | 150 °C, 1000 h | Intermetallische Phasen, Datenerhalt |
Die Normen: JESD47 (JEDEC, allgemeine ICs), AEC-Q100 (Auto-ICs), AEC-Q101 (diskrete Halbleiter im Auto), ECPE AQG 324 (Leistungsmodule im Auto).
Bemerkenswert ist, wie wenig davon den Chip selbst betrifft. TC, PC, THB und HAST zielen auf Gehäuse und Aufbautechnik. In der Praxis fallen Leistungshalbleiter viel häufiger am Bonddraht und an der Lotschicht aus als am Silizium.
Wo HTOL blind ist
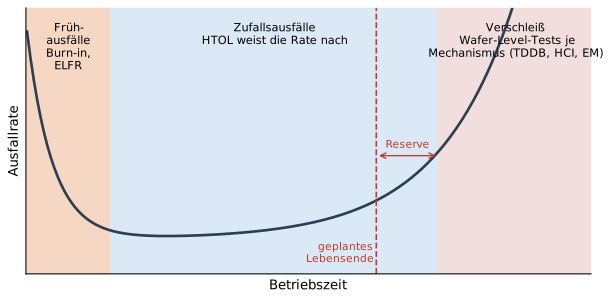
HTOL erreicht den Verschleiß nicht. 1000 Stunden bei 78-facher Beschleunigung sind rund 9 Feldjahre, und kein Bauteil soll in dieser Zeit verschleißen. HTOL prüft also den flachen Boden der Badewanne. Ob und wann der Verschleißast kommt, wird anders gemessen: auf Wafer-Ebene, an Teststrukturen, je Mechanismus getrennt, mit so viel Stress, dass die Teststrukturen tatsächlich ausfallen. Daraus kommen die Lebensdauermodelle aus den Einzelartikeln.
HCI wird kalt schlimmer. Ein heißer Test unterschätzt Hot-Carrier-Degradation systematisch. Manche Qualifikationen fahren deshalb zusätzlich einen Betriebstest bei tiefer Temperatur (LTOL).
NBTI erholt sich. Zwischen dem Herausnehmen aus dem Ofen und der Messung vergehen Stunden. In dieser Zeit erholt sich ein Teil der NBTI-Drift wieder, und die Messung sieht weniger Schaden als im Betrieb. Normen begrenzen deshalb die Zeit bis zur Messung, die Erholung im Mikrosekundenbereich fängt man so aber nicht ein.
Zu viel Stress weckt fremde Mechanismen. Man könnte auf die Idee kommen, bei 200 °C zu testen und Zeit zu sparen. Aber bei 200 °C schmilzt vielleicht die Moldmasse an, ein Lot erweicht, ein Leckstrompfad wird dominant, der bei 125 °C keine Rolle spielt. Der Test fände dann Ausfälle, die es im Feld nie gibt, und der Beschleunigungsfaktor wäre bedeutungslos. Ein Beschleunigungsfaktor gilt nur, solange im Test derselbe Mechanismus wirkt wie im Feld.
Mehrere Mechanismen mit verschiedenen \(E_a\). Ein einziges \(E_a = 0{,}7\) eV mittelt über Mechanismen mit 0,1 eV und 1 eV. Für den, der dominiert, kann die Rechnung um Größenordnungen danebenliegen.
Einen Zuverlässigkeitsbericht lesen
Hersteller veröffentlichen für ihre Technologien FIT-Zahlen, etwa so:
FIT = 3 at 60 % confidence, \(T_j\) = 55 °C, \(E_a\) = 0,7 eV, based on 4,2 · 10⁶ device hours.
Diese Zeile enthält alles, was man braucht, um sie richtig einzuordnen und auf die eigene Anwendung umzurechnen:
- Konfidenz: 60 %. Für eine vorsichtige Auslegung auf 90 % umrechnen: Bei null Ausfällen mal 2,5.
- Temperatur: 55 °C. Läuft der Chip bei mir mit 85 °C Sperrschicht, steigt die Rate um den Faktor \(AF(55 \to 85\ °\text{C}) = 8{,}0\) bei 0,7 eV, also auf 24 FIT.
- Bauteilstunden: Sie sind meist schon mit \(AF\) hochgerechnet. Der Rechner unten macht den Weg rückwärts nachvollziehbar.
Eine Falle ist die MTTF. Aus 3 FIT folgt rechnerisch \(\text{MTTF} = 10^9/3\) h \(= 3{,}3\cdot10^8\) h, also 38 000 Jahre. Das ist keine Lebensdauer. Es heißt nur: Von sehr vielen Bauteilen fällt während der Nutzungsdauer ein sehr kleiner Anteil zufällig aus. Ein einzelnes Bauteil hält trotzdem nicht 38 000 Jahre, weil lange vorher der Verschleiß einsetzt, den HTOL gar nicht misst.
Für Systeme addieren sich die Raten. Ein Steuergerät mit 200 Bauteilen à 5 FIT hat 1000 FIT, also eine Million Stunden MTTF für die Elektronik. Bei einer Million Geräten im Feld fällt damit in jeder Betriebsstunde der ganzen Flotte im Mittel eines aus. Bei 500 Stunden Fahrzeit im Jahr sind das rund 500 Feldausfälle jährlich. Hier wird aus einer abstrakten Zahl eine Garantiekostenrechnung.
Leistungshalbleiter und Gatetreiber
Für Leistungs-MOSFETs und IGBTs sind HTRB und HTGB die Gegenstücke zum HTOL. Sie stressen getrennt die beiden Isolationen eines Leistungsschalters: die Sperrschicht mit dem Randabschluss und das Gateoxid.
SiC-MOSFETs haben bei HTGB ein eigenes Problem: Ihre Schwellspannung driftet unter Gate-Stress deutlich stärker als beim Silizium, weil die SiC/SiO₂-Grenzfläche viel mehr Fallen hat. Ein statischer HTGB erfasst außerdem nicht, was im Betrieb passiert, wo das Gate mit hoher Frequenz zwischen positiver und negativer Spannung wechselt. Neuere Richtlinien wie die AQG 324 ergänzen deshalb dynamische Tests (Dynamic Gate Stress, Dynamic Reverse Bias). Für GaN gibt es mit JEDEC JEP180 eine eigene Richtlinie für die Zuverlässigkeit beim Schalten.
Für den Gatetreiber-Entwickler heißt das: Die zulässige Gatespannung im Datenblatt eines SiC-MOSFETs ist eine Qualifikationsgrenze, so wie es der TDDB-Artikel für Silizium zeigt. Dazu kommt, dass die negative Gatespannung beim Ausschalten die Schwellspannungsdrift mitbestimmt. Viele Hersteller empfehlen deshalb heute engere Werte für die negative Ausschaltspannung, als das absolute Maximum hergäbe. Und auch der Treiber-IC selbst trägt eine Qualifikation, typisch „AEC-Q100 Grade 1“: 1000 h HTOL bei 125 °C Umgebung, plus die Gehäusetests.
Rechner: FIT-Grenze aus einem Lebensdauertest
Der Rechner führt die Formeln oben aus, mehr nicht. Insbesondere:
- Aktivierungsenergie: 0,7 eV ist eine Konvention. Das Ergebnis hängt exponentiell davon ab.
- Sperrschichttemperatur: Eintragen, was der Chip hat, nicht was der Ofen hat.
- Gleicher Mechanismus: Die Umrechnung gilt nur, wenn im Test dasselbe passiert wie im Feld.
Zusammengefasst
| Was | Betrieb bei erhöhter Temperatur (und Spannung), typisch 3 × 77 Stück, 1000 h, ≥ 125 °C |
| Was er beweist | eine Obergrenze der Ausfallrate, \(\lambda \le \mu/(N t AF)\), keine Lebensdauer |
| Warum 77 | null Fehler in 77 Stück: mit 90 % Konfidenz unter 3 % schlecht (LTPD 3) |
| Kritischste Annahme | die Aktivierungsenergie; 0,1 eV ändern das Ergebnis um Faktor 2 |
| Missionsprofil | \(t_\text{Test} = \sum t_i / AF_i\): die heißesten Stunden dominieren |
| Blind für | Verschleiß, HCI (kalt schlimmer), schnelle NBTI-Erholung, Gehäusemechanik |
| Ergänzt durch | ELFR, HTRB, HTGB, THB/HAST, TC, Power Cycling, Wafer-Level-Tests je Mechanismus |
Ein bestandener HTOL heißt nicht „hält zehn Jahre“, sondern „wir haben in 231 000 Stunden nichts gefunden, und so viel Sicherheit kauft man sich damit“.
Weiterführendes
- Zuverlässigkeit: Übersicht – Badewannenkurve, FIT, Arrhenius und die Mechanismen nebeneinander
- TDDB – Weibull-Statistik und Flächenskalierung, die Spannungsseite der Beschleunigung
- HCI – warum ein heißer Test diesen Mechanismus unterschätzt
- NBTI – die Erholung und das Messproblem zwischen Ofen und Tester
- Elektromigration – Black-Gleichung, der zweite Beschleuniger Stromdichte
- Elko-Lebensdauer – dieselbe Arrhenius-Rechnung als 10-Kelvin-Regel
Inhalt
- HTOL: beschleunigte Lebensdauertests
- Das Ergebnis vorweg
- Was im Ofen passiert
- Warum gerade 77 Stück?
- Von null Ausfällen zur FIT-Zahl
- Der Beschleunigungsfaktor
- Missionsprofil: wie viel Test braucht ein Produkt?
- Die Testfamilie
- Wo HTOL blind ist
- Einen Zuverlässigkeitsbericht lesen
- Leistungshalbleiter und Gatetreiber
- Zusammengefasst
- Weiterführendes