Elektromigration
Teil der Rubrik Zuverlässigkeit.
HCI, NBTI und TDDB haben eines gemeinsam: Gelitten wird im Oxid oder an seiner Grenzfläche, getrieben von Feldern. Elektromigration ist die andere Familie. Hier altert die Metallisierung, und der Treiber ist nicht die Spannung, sondern die Stromdichte.
Der Mechanismus ist fast schon unverschämt anschaulich: Der Strom trägt die Leiterbahn Atom für Atom ab. Er nimmt Metall an einer Stelle weg und lagert es an einer anderen wieder an – bis die eine reißt oder die andere zum Nachbarn durchwächst.
Elektronenwind gegen Feldkraft
Auf ein Metallion in einer stromdurchflossenen Leitung wirken zwei Kräfte.
- Die direkte Feldkraft. Das Ion ist positiv und sitzt im Feld \(E\), das den Strom treibt. Es wird also zur Kathode gezogen.
- Der Elektronenwind (engl. electron wind). Die Leitungselektronen driften zur Anode und streuen dabei an den Ionen. Jeder Stoß überträgt Impuls – und zwar in Richtung Anode.
Für ein Ion auf seinem regulären Gitterplatz ist beides bedeutungslos, es sitzt fest. Interessant wird es für ein Atom, das gerade diffundiert, also auf dem Sattelpunkt zwischen zwei Plätzen hängt. Dort ist es ein gestörtes Gitterelement, streut die Elektronen besonders stark – und bekommt besonders viel Impuls ab.
Zusammengefasst wird das in der effektiven Ladungszahl \(Z^*\), mit der Elementarladung \(e\):
Dabei ist \(\rho\) der spezifische Widerstand der Leitung und \(\vec j\) die Stromdichte – dieselbe Größe wie in der Elektrodynamik-Serie, über \(\vec E = \rho\,\vec j\) mit dem Feld verknüpft. Huntington und Grone haben 1961 das Streumodell dazu formuliert.
Warum der Wind gewinnt: Die direkte Kraft wird von den umgebenden Leitungselektronen weitgehend abgeschirmt, das Ion „sieht" nur einen Bruchteil des Feldes. Der Windanteil dagegen skaliert mit der Zahl der Elektronen, die am aktivierten Atom streuen – und davon gibt es in einem Metall sehr viele. Für Aluminium und Kupfer ist \(Z^*\) deshalb negativ und betragsmäßig deutlich größer als die Wertigkeit: Die Atome wandern mit den Elektronen, also zur Anode.
Aus der Kraft wird über die Einstein-Relation eine Driftgeschwindigkeit der Atome und daraus ein Atomfluss \(J_\text{at}\) (Atome pro Fläche und Zeit):
mit der Atomdichte \(N\), dem Diffusionskoeffizienten \(D\), seinem Vorfaktor \(D_0\), der Aktivierungsenergie \(E_a\), der Boltzmann-Konstante \(k_B\) und der absoluten Temperatur \(T\). Zwei Hebel stehen da: linear in \(j\), exponentiell in \(T\). Das wird die ganze Seite über so bleiben.
Wo die Atome laufen
Diffusion in einem polykristallinen Metallfilm hat mehrere parallele Pfade, und der mit der kleinsten Aktivierungsenergie gewinnt:
| Pfad | Aluminium | Kupfer |
|---|---|---|
| Volumen (Gitter) | ~1,4 eV | ~2,2 eV |
| Korngrenzen | ~0,5--0,7 eV | ~1,2 eV |
| Grenzfläche zur Deckschicht | – | ~0,8--0,9 eV |
Typische Größenordnungen; die tatsächlichen Werte hängen von Gefüge, Deckschicht und Prozess ab.
Bei Aluminium laufen die Atome über die Korngrenzen. Bei Kupfer ist es die obere Grenzfläche zur dielektrischen Deckschicht (SiN, SiCN): Die Barriere aus Ta/TaN an Seitenwänden und Boden haftet gut, die Oberseite ist die Schwachstelle.
Daraus folgt der Trick mit der Bambusstruktur (engl. bamboo structure). Ist die Leitung schmaler als die mittlere Korngröße, laufen die Korngrenzen quer durch die Bahn wie die Knoten im Bambusrohr. Ein durchgehender Korngrenzenpfad existiert dann nicht mehr. Für Aluminium war das ein enormer Gewinn; für Kupfer hilft es wenig, weil dort die Grenzfläche ohnehin den Fluss trägt.
Flussdivergenz: Voids und Hillocks
Ein gleichmäßiger Atomfluss durch eine homogene Leitung richtet nichts an – was hinten wegläuft, kommt vorne nach. Schaden entsteht erst, wo der Fluss sich ändert: \(\nabla \cdot J_\text{at} \neq 0\). Das ist dieselbe Kontinuitätslogik wie bei der Ladung, nur mit Atomen.
- Wo mehr hinaus- als hineinfließt, entstehen Leerstellen, die zu Voids (Hohlräumen) zusammenwachsen. Typisch am kathodenseitigen Ende.
- Wo mehr hinein- als hinausfließt, staut sich Material als Hillocks oder Extrusionen. Typisch auf der Anodenseite.
Divergenzorte sind Korngrenzen-Tripelpunkte, Temperaturgradienten – und vor allem Vias. Ein Wolfram-Plug in der Aluminiumtechnik oder die Ta-Barriere am Kupfer-Via ist für die Metallatome eine Wand: Von dort fließt Material ab, aber nichts nach. Das Via ist deshalb fast immer der Ort, an dem es zuerst passiert, und die Lebensdauer einer Verdrahtung ist im Kern die Lebensdauer ihrer Vias.
Die beiden Ausfallbilder:
- Unterbrechung. Der Void wächst über den Querschnitt. Weil die Barriere als Nebenschluss weiterleitet, steigt meist zuerst nur der Widerstand – daher sind Ausfallkriterien wie „+10 % oder +20 % Widerstand" üblich.
- Kurzschluss. Eine Extrusion bricht durch das Dielektrikum zur Nachbarbahn. Seltener, aber unangenehmer, weil plötzlich.
Ein Gegenmittel nutzt genau diese Geometrie: Ein überstehendes Metallstück hinter dem Via wirkt als Reservoir, aus dem Material nachfließen kann, bevor der kritische Void entsteht.
Blech-Effekt: unsterbliche Leitungen
Wenn Atome an der Anode angehäuft und an der Kathode abgezogen werden, baut sich im Metall eine mechanische Spannung auf – Druck an der Anode, Zug an der Kathode. Dieser Spannungsgradient treibt die Atome zurück. Mit der Spannungsdifferenz \(\Delta\sigma\) über die Leitungslänge \(L\) und dem Atomvolumen \(\Omega\) stellt sich ein Gleichgewicht ein, wenn
Ilan Blech hat das 1976 an Aluminiumstreifen auf TiN gezeigt: Unterhalb einer kritischen Länge wandern die Atome nicht. Liegt das Produkt \(j\cdot L\) unter dem kritischen Wert, ist die Leitung unsterblich – nicht langlebig, sondern tatsächlich immun gegen Elektromigration.
Für Kupfer liegt \((j\cdot L)_c\) in der Größenordnung von einigen 1000 A/cm. Bei \(j = 1\) MA/cm² heißt das:
Kurze Leitungsstücke zwischen zwei Vias sind also oft gar nicht gefährdet. Das ist ein echter Design-Hebel: Moderne Layout-Prüfungen erlauben kurzen Segmenten höhere Stromdichten als langen.
Die Black-Gleichung
James R. Black hat Ende der 1960er an Aluminiumleitungen die empirische Beziehung aufgestellt, die bis heute die Grundlage jeder Elektromigrationsqualifikation ist:
mit der mittleren Lebensdauer \(t_{50}\) (50 % der Leitungen ausgefallen, oft auch MTTF genannt), einer prozessabhängigen Konstante \(A\) und dem Stromdichteexponenten \(n\).
Der Exponent verrät, was die Lebensdauer begrenzt:
- \(n \approx 2\): Die Nukleation des Voids dominiert – die Spannung muss erst bis zur kritischen Zugspannung aufgebaut werden.
- \(n \approx 1\): Das Wachstum dominiert – der Void ist sofort da (typisch bei Kupfer am Via), und seine Wachstumsrate ist schlicht proportional zum Atomfluss, also zu \(j\).
Rechenbeispiel: vom Test zum Betrieb
Dieselbe Rechnung wie in der Arrhenius-Rechnung der Übersicht, nur kommt jetzt der Stromterm dazu. Kupferleitung, \(E_a = 0{,}85\) eV, \(n = 2\):
| Test | Betrieb | |
|---|---|---|
| Temperatur | 300 °C (573 K) | 105 °C (378 K) |
| Stromdichte | 2 MA/cm² | 0,5 MA/cm² |
Fallen im Test die Hälfte der Leitungen nach 200 Stunden aus, rechnen wir auf rund \(2{,}3\cdot10^7\) Stunden im Betrieb – über 2000 Jahre. Das klingt nach absurd viel Reserve, ist es aber nicht, und zwar aus drei Gründen.
Erstens zählt nicht der Median. Elektromigrationsausfälle folgen einer Lognormalverteilung. Interessant ist nicht \(t_{50}\), sondern der Zeitpunkt, an dem 0,1 % ausgefallen sind – und bei einer Streuung \(\sigma = 0{,}5\) liegt der beim Faktor \(e^{-3{,}09\cdot0{,}5} \approx 0{,}21\) darunter. Ein Chip hat aber Millionen Leitungssegmente und Vias, und jedes einzelne muss halten. Dieselbe Logik des schwächsten Glieds wie bei der Flächenskalierung im TDDB frisst so noch eine Größenordnung.
Zweitens die Modellunsicherheit. Mit \(E_a = 0{,}75\) statt 0,85 eV schrumpft der thermische Faktor von 7150 auf rund 2500, mit 0,95 eV wächst er auf 20.000 – wieder der Faktor 3 pro 0,1 eV. Und ob \(n = 1\) oder 2 gilt, macht beim Stromterm weitere Faktor 4 aus.
Drittens die Joule-Erwärmung. Die Leitung heizt sich selbst, die Leistungsdichte wächst mit \(\rho j^2\). Bei 2 MA/cm² im Test liegt die Leitung messbar über Ofentemperatur. Wer das nicht korrigiert (üblich: Temperatur über den Temperaturkoeffizienten des Widerstands der Leitung selbst bestimmen), rechnet mit der falschen Temperatur – und die steht im Exponenten. Über die Joulesche Wärme koppelt die Stromdichte also doppelt ein: direkt über den Wind und indirekt über die Temperatur.
Technologie: von der Aluminiumlegierung zum Kupfer-Damascene
Die Geschichte der Metallisierung ist zu einem guten Teil eine Geschichte der Elektromigration. Zwei Dinge haben sich dabei entwickelt: die Legierung des Leitermetalls und der Stapel aus Hilfsschichten darum herum.
Aluminium und seine Legierungen
Reines Aluminium war die erste Metallisierung: aufdampfen oder sputtern, mit Chlorchemie trocken ätzen, fertig. Aber mit Korngrenzendiffusion bei rund 0,5 eV wurde es zum Problem, sobald die Leitungen schmal und die Stromdichten hoch wurden. Und es hatte ein zweites, das mit Elektromigration nichts zu tun hat:
Al-Si (1 bis 2 % Silizium). Beim Einlegieren der Kontakte um 450 °C löst Aluminium Silizium aus dem Kontaktfenster, und an seiner Stelle wächst Aluminium in Spitzen ins Silizium hinein. Bei flachen Übergängen stechen diese Spikes durch den pn-Übergang und schließen ihn kurz. Aluminium, das schon mit Silizium gesättigt ist, löst keines mehr. Der Preis: Beim Abkühlen scheidet sich das überschüssige Silizium im Kontakt wieder aus, mit Aluminium p-dotiert, und erhöht auf n⁺-Kontakten den Kontaktwiderstand.
Al-Cu (0,5 bis 4 % Kupfer) war die eigentliche Antwort auf die Elektromigration, 1970 bei IBM gefunden. Das Kupfer scheidet sich als Al₂Cu-Phase an den Korngrenzen aus und blockiert genau den schnellen Diffusionspfad. Die Lebensdauer stieg um ein bis zwei Größenordnungen. Der Haken liegt beim Ätzen: Kupferchlorid ist bei Raumtemperatur nicht flüchtig, es bleiben Rückstände, und mit Chlorresten bildet das Al₂Cu ein galvanisches Element – Korrosion nach dem Ätzen war ein eigenes Kapitel der Prozessentwicklung.
Al-Si-Cu, typisch mit 1 % Silizium und 0,5 % Kupfer, vereinte beides und war in den 1980er- und 1990er-Jahren in vielen Prozessen Standard. Daneben wurden weitere Zusätze erprobt – Titan, Palladium, Magnesium --, die alle dasselbe Ziel hatten: die Korngrenzen verstopfen. Als später eine Barriere unter dem Aluminium das Spiking zuverlässig verhinderte, konnte das Silizium wieder entfallen, und Al-0,5 % Cu wurde zur Standardlegierung bis zum Wechsel auf Kupfer.
Der Stapel: Barriere, Leiter, Deckschicht
Eine Aluminiumleitung ist in einem realen Prozess keine Einzelschicht, sondern ein Stapel:
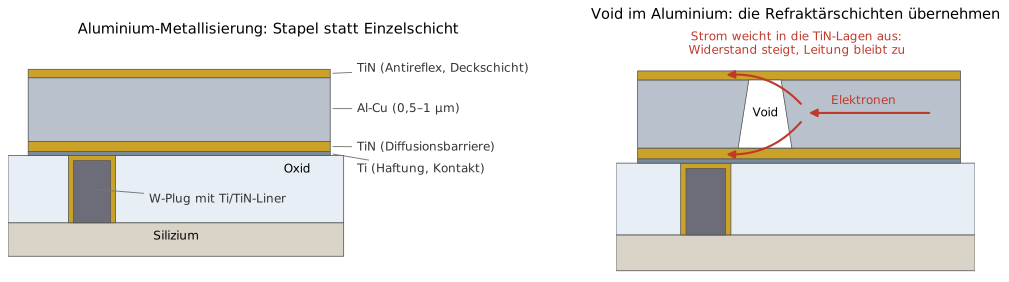
- Unten Ti oder Ti/TiN, früher oft TiW. Titan haftet gut auf dem Oxid und reduziert dünne Oxidreste im Kontakt. TiN oder TiW (Titan-Wolfram mit etwa 10 % Titan) sind die Diffusionsbarriere: Sie trennen Aluminium und Silizium, damit kein Spiking mehr auftritt. TiW war besonders in Bipolar- und Mischprozessen verbreitet, auch als Barriere unter Gold.
- Oben TiN. Es dient als Antireflexschicht für die Lithografie – blankes Aluminium reflektiert so stark, dass die Lackstrukturen sonst verschwimmen – und als Deckel, der Hillocks mechanisch niederhält.
- Im Kontakt- und Via-Loch Wolfram. Ab etwa der 0,8-µm-Generation ließen sich die Löcher nicht mehr mit gesputtertem Aluminium füllen. Man füllt sie mit CVD-Wolfram auf einem Ti/TiN-Liner, den W-Plugs.
- Silizide unter dem Kontakt – TiSi₂, später CoSi₂ und NiSi, in Bipolarprozessen PtSi – senken den Kontaktwiderstand. Als Polycide-Gate (Polysilizium mit MoSi₂ oder WSi₂ darauf) und als lokale Verdrahtung waren Molybdän- und Wolframsilizid in den 1980er-Jahren verbreitet.
Für das Ätzen heißt das: Ein Metallstapel ist eine Folge verschiedener Chemien in einem Schritt. Aluminium und TiN gehen mit Chlor, TiW, Wolfram und die Silizide brauchen eher Fluor – und jede Schicht hat ihre eigene Selektivität zum Lack und zur Unterlage.
Für die Elektromigration sind die Hilfsschichten Gold wert. Titan, TiN, TiW, Wolfram und Molybdänsilizid sind Refraktärmaterialien mit Schmelzpunkten zwischen rund 1700 °C (Titan) und 3400 °C (Wolfram). Bei Betriebstemperatur bewegt sich darin praktisch kein Atom. Reißt im Aluminium ein Void auf, fließt der Strom durch die Barriere und die Deckschicht weiter (rechtes Bild). Weil TiN mit 50 bis 100 µΩcm rund zwanzig- bis dreißigmal schlechter leitet als Al-Cu, steigt der Widerstand an der Stelle deutlich – aber die Leitung bleibt geschlossen. Das ist der Grund für die Ausfallkriterien „+10 % oder +20 % Widerstand" statt „offen", und der Grund, warum gestapelte Leitungen auch nach dem ersten Void noch lange funktionieren. Unter dem Aluminium bildet Titan beim Tempern zusätzlich TiAl₃, eine harte intermetallische Phase, die ebenfalls als Nebenschluss wirkt.
Die Kehrseite: Der W-Plug ist für Aluminiumatome eine undurchlässige Wand. Das Via ist der Ort der stärksten Flussdivergenz und deshalb der typische Ort des ersten Voids (siehe oben).
Kupfer und das Damascene-Verfahren
Kupfer hat rund 40 % weniger spezifischen Widerstand als Al-Cu und schmilzt erst bei 1085 °C statt bei 660 °C; da Diffusion grob mit dem Abstand zum Schmelzpunkt skaliert, ist es auch bei der Elektromigration deutlich robuster. IBM hat es 1997 als erste in die Fertigung gebracht, ab der 180-nm-Generation wurde es Standard.
Nur: Kupfer lässt sich nicht trocken ätzen. Seine Chloride sind erst weit über 200 °C flüchtig, eine Strukturierung wie beim Aluminium – Metall abscheiden, Lackmaske, wegätzen, was nicht gebraucht wird – funktioniert nicht. Deshalb dreht man das Verfahren um: Man ätzt die Gräben ins Dielektrikum, füllt sie mit Kupfer und poliert alles Überstehende ab. Der Name kommt von den Einlegearbeiten aus Damaskus, bei denen Metalldraht in eingravierte Rillen gehämmert wird.
Beim Dual-Damascene-Verfahren entstehen das Via und die Leitung darüber in einem einzigen Füllschritt:
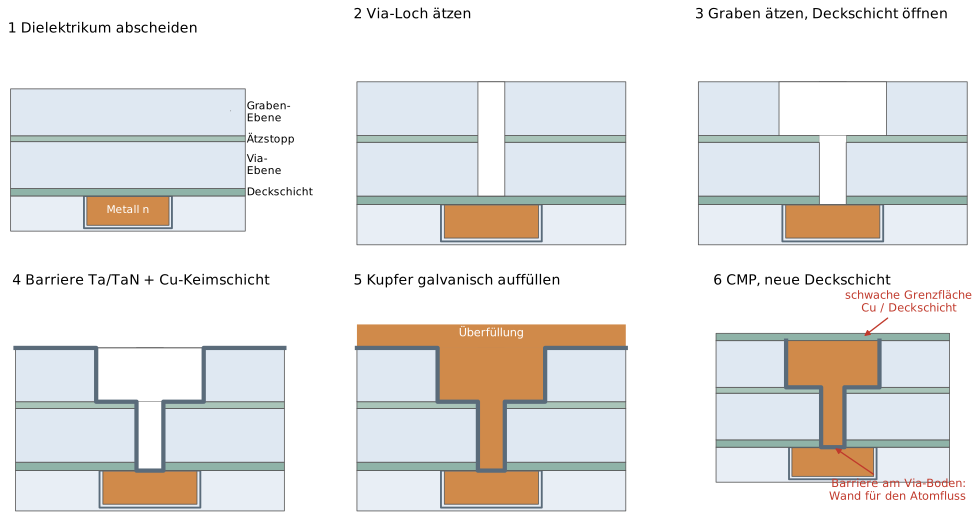
- Dielektrikum abscheiden: auf die untere Leitung eine Deckschicht (SiN oder SiCN), das Dielektrikum der Via-Ebene, eine dünne Ätzstoppschicht, das Dielektrikum der Graben-Ebene.
- Via ätzen (hier „Via first"): Lithografie, Loch durch beide Dielektrika bis auf die Deckschicht.
- Graben ätzen: zweite Lithografie, der Graben endet auf der Ätzstoppschicht. Danach wird die Deckschicht am Via-Boden geöffnet, damit das Via die untere Leitung erreicht.
- Barriere und Keimschicht: gesputtertes TaN und Ta, wenige Nanometer dick. TaN verhindert, dass Kupfer ins Dielektrikum und weiter ins Silizium diffundiert – dort wäre es ein Lebensdauerkiller für Ladungsträger. Ta sorgt für die Haftung des Kupfers. Darauf eine dünne gesputterte Kupfer-Keimschicht.
- Galvanisch auffüllen: Kupfer wächst aus einem Elektrolyten mit Zusätzen, die das Wachstum am Grabenboden beschleunigen und an den Kanten bremsen. So füllen sich Via und Graben von unten her, ohne Hohlraum in der Mitte. Ein Temperschritt lässt danach die Körner wachsen.
- CMP und neue Deckschicht: Chemisch-mechanisches Polieren trägt das überstehende Kupfer und die Barriere auf der Oberfläche ab. Zurück bleibt Kupfer nur in Graben und Via. Darauf kommt sofort wieder eine Deckschicht – die zugleich Diffusionsbarriere nach oben und Ätzstopp für die nächste Ebene ist.
Was das für die Elektromigration bedeutet, steht in Schritt 6. Seitenwände und Boden sind von der Ta-Barriere umschlossen, an die das Kupfer gut gebunden ist. Die Oberseite dagegen grenzt an die nachträglich abgeschiedene Deckschicht, und genau diese Grenzfläche ist der schnelle Diffusionspfad (Tabelle oben). Und am Via-Boden trennt die Barriere das Via von der unteren Leitung: Für Kupferatome ist sie eine Wand, für Elektronen nicht. Je nach Stromrichtung entsteht der Void deshalb im Via selbst oder in der unteren Leitung direkt unter dem Via, an der Deckschicht.
Seitdem wird an dieser Grenzfläche gearbeitet: selektiv abgeschiedene Kobalt- oder CoWP-Deckschichten, die besser auf dem Kupfer haften als SiCN, und Mangan in der Keimschicht, das an die Grenzfläche wandert und dort den Pfad verstopft – dasselbe Prinzip wie das Kupfer im Aluminium dreißig Jahre zuvor. Für die feinsten Ebenen rücken Kobalt und Ruthenium in den Blick, aus Gründen, die die Festkörperphysik erklärt.
Dicke Leistungsmetalle entstehen übrigens meist nicht per Damascene: Die Kupferschichten von 5 bis 20 µm auf Smart-Power- und Leistungschips wachsen galvanisch durch eine Lackmaske auf, die danach entfernt wird.
Und die Skalierung macht alles schlimmer. Der Strom pro Leitung sinkt langsamer als ihr Querschnitt, also steigt \(j\) in den MA/cm²-Bereich. Gleichzeitig wird der kritische Void kleiner – in einer schmalen Bahn genügt ein kleineres Loch für die Unterbrechung --, und der Anteil der Grenzfläche am Querschnitt wächst. Elektromigration ist heute einer der Mechanismen, die die zulässige Stromdichte im Back-End festlegen.
Gleichstrom, Wechselstrom, Pulse
Gleichstrom ist der Ernstfall. Der Atomfluss läuft immer in dieselbe Richtung.
Bei Wechselstrom heilt die Leitung sich selbst. Was in der einen Halbwelle verschoben wird, wandert in der anderen zurück. Echte bipolare Ströme verlängern die Lebensdauer um Größenordnungen; für Elektromigration zählt dann im Wesentlichen nur noch die Erwärmung.
Gepulster Gleichstrom in eine Richtung zählt in erster Näherung mit seinem Mittelwert \(\bar j\). Für die Erwärmung zählt dagegen der Effektivwert \(j_\text{rms}\). Layoutregeln führen deshalb getrennte Grenzwerte für \(\bar j\), \(j_\text{rms}\) und \(j_\text{peak}\) – drei Zahlen für drei verschiedene Mechanismen.
Wie gemessen wird
Klassisch sind Package-Level-Tests: lange, gerade Leitungen oder Via-Ketten im Gehäuse, im Ofen bei 200 bis 350 °C, konstanter Strom, Widerstand per Vierleitermessung, bis das Ausfallkriterium erreicht ist. Mehrere Stromdichten und Temperaturen liefern \(n\) und \(E_a\), die Ausfallzeiten trägt man im Lognormal-Papier auf.
Daneben gibt es Wafer-Level-Schnelltests, bei denen die Leitung sich selbst per Joule-Erwärmung auf Testtemperatur bringt – schnell genug für die Prozessüberwachung, aber wegen der unsicheren Temperatur kein Ersatz für die Qualifikation.
Praxis: Leistungselektronik und Gatetreiber
Hier wird es konkret, und die Antwort ist nicht die, die man zuerst erwartet.
Der Gatetreiber. Ein Treiber wie der TC4424A liefert 3 A Spitzenstrom. Läuft das durch eine Aluminiumbahn von 1 µm Dicke und 100 µm Breite, sind das 3 MA/cm² – weit über jeder Gleichstromgrenze. Trotzdem stirbt der Treiber nicht daran, denn Elektromigration sieht den Mittelwert. Und der ist beim Gate klein:
mit der Gate-Ladung \(Q_G\) und der Schaltfrequenz \(f_\text{sw}\). 50 nC bei 100 kHz ergeben 5 mA – drei Größenordnungen unter dem Spitzenwert. Am Ausgangspin fließt der Strom außerdem in beide Richtungen, Laden und Entladen, also wie Wechselstrom. Unipolar belastet sind die Versorgungs- und Masseleitungen der Endstufe: Die eine sieht nur Ladepulse, die andere nur Entladepulse. Kritisch wird es bei großen \(Q_G\) und hohen Frequenzen – parallel geschaltete Leistungsmodule, MHz-Treiber für GaN --, und in der Endstufe über die Erwärmung durch \(j_\text{rms}\).
Die Leistungsmetallisierung. Ganz anders im Leistungshalbleiter selbst und in integrierten Leistungsstufen: Source- und Drain-Finger eines lateralen DMOS tragen den vollen Laststrom, unipolar und dauerhaft. Hier ist Elektromigration oft die Größe, die die Fingerbreite und die Zahl der Vias festlegt, und der Grund für dicke Kupfer-Top-Metalle in Smart-Power-Prozessen.
Bonddrähte liegen mit Stromdichten um \(10^4\) A/cm² weit unter der Elektromigrationsgrenze. Sie fallen thermomechanisch aus, durch Lastwechsel und Abheben, nicht durch den Elektronenwind.
Lötstellen und Flip-Chip-Bumps dagegen sind ein echtes Elektromigrationsthema – schon bei rund \(10^4\) A/cm², also hundertmal weniger als auf dem Chip. Der Grund ist der Schmelzpunkt: Zinnbasiertes Lot schmilzt um 220 °C, bei 100 °C Betrieb ist es thermisch schon nahe am Fließen. Dazu kommt Stromverdrängung (engl. current crowding) dort, wo die schmale Leiterbahn in den breiten Bump mündet, und die Auflösung der Unterbumpmetallisierung in intermetallische Phasen.
Der Haupthebel ist in allen Fällen die Temperatur. Bei 0,85 eV kosten 10 K mehr am Hotspot rund die Hälfte der Lebensdauer. Wer Kühlung und Layout so auslegt, dass die heißeste Stelle nicht zugleich die mit der höchsten Stromdichte ist, gewinnt mehr als mit jeder breiteren Leiterbahn.
Zusammengefasst
| Ursache | Impulsübertrag der Leitungselektronen auf diffundierende Metallatome |
| Ort | Flussdivergenzen: Vias, Korngrenzen, Grenzfläche zur Deckschicht |
| Ausfall | Void an der Kathode (Widerstand, Unterbrechung), Extrusion an der Anode (Kurzschluss) |
| Beschleunigt durch | Stromdichte (\(n \approx 1\)--2), Temperatur (\(E_a\) ~0,5--0,7 eV Al, ~0,8--0,9 eV Cu) |
| Schutz | Blech-Länge, Bambusstruktur, Cu-Zusatz im Al, Refraktär-Barriere und -Deckschicht als Nebenschluss, Grenzflächen-Engineering beim Cu, Reservoire am Via |
Am Ende ist Elektromigration der einzige Mechanismus dieser Rubrik, bei dem der Strom selbst das Werkzeug ist, mit dem er sich den Weg abgräbt.
Weiterführendes
- Zuverlässigkeit: Übersicht – alle Mechanismen nebeneinander, Arrhenius und FIT
- TDDB – der harte Ausfall auf der Oxidseite, mit derselben Statistik des schwächsten Glieds
- Stromdichte und Kontinuität – die Stromdichte \(\vec j\) und welche Werte Leiter vertragen
- Ohmsches Gesetz und Drude-Modell – Elektronen, die am Gitter streuen, und die Joulesche Wärme
- Herleitung: Einstein-Relation – die Brücke von Diffusion zu Drift, hier für Atome statt Elektronen
- TC4424A – Spitzenstrom aus der Gate-Ladung, durchgerechnet
Inhalt
- Elektromigration
- Elektronenwind gegen Feldkraft
- Wo die Atome laufen
- Flussdivergenz: Voids und Hillocks
- Blech-Effekt: unsterbliche Leitungen
- Die Black-Gleichung
- Rechenbeispiel: vom Test zum Betrieb
- Technologie: von der Aluminiumlegierung zum Kupfer-Damascene
- Gleichstrom, Wechselstrom, Pulse
- Wie gemessen wird
- Praxis: Leistungselektronik und Gatetreiber
- Zusammengefasst
- Weiterführendes